マイページ

販売と製造を切り分けた想定外の効果
銀行団が課した緊急融資の条件は、大規模な人員整理を伴う過酷な再建策でした。これが激しい労働争議を招き、その責任を取って創業者の喜一郎は1950年6月に社長を辞任します。一方でこの年には、戦前から神谷正太郎が温めていた販売会社の独立構想も実現し、製造部門と販売部門を別会社に分ける「工販分離」が断行されました。
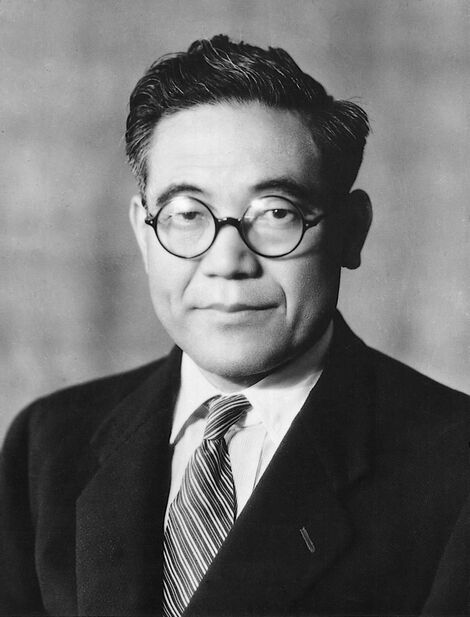

しかし、この工販分離という痛みを伴う構造改革が、意外にもTPSを完成形へと近づけることになります。販売会社(トヨタ自動車販売)と製造会社(トヨタ自動車工業)が別会社になったことで、両者の間には緊張感のある取引関係が生まれました。販売会社は売れない車は仕入れません。つまり、市場の需要(オーダー)がなければ、工場は車を作れないという構造が出来上がったのです。
これは、工場が計画に従って一方的に製品を送り出す「プロダクトアウト」から、市場の要求に基づいて製品をつくる「マーケットイン」への強制的な転換でした。市場からの「プル(引く力)」が働かない限り生産しないというこの構造が、つくりすぎのムダを排除し、JITの思想を組織全体に浸透させる強力な推進力となりました。
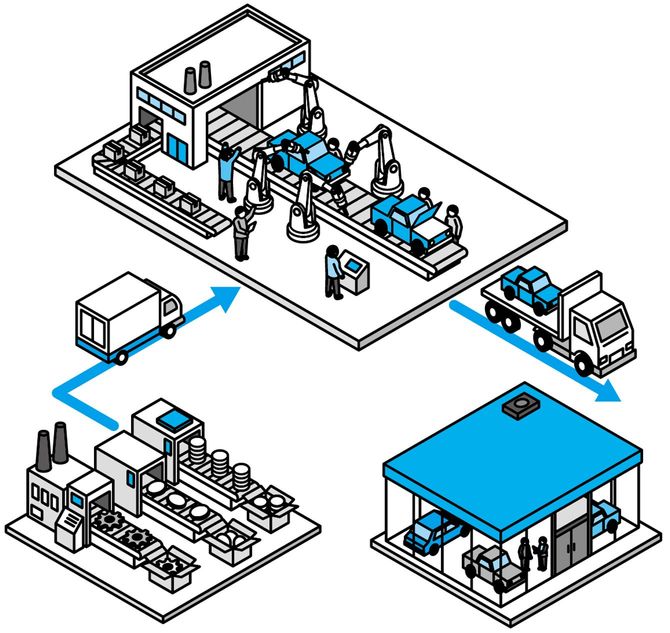
必要な分だけ補充する「プル型」に
1950年代半ば、生産現場の指揮を執っていた大野耐一は、JITの概念を具体的な運用システムに落とし込む方法を模索していました。そのヒントとなったのが、業界紙が報じた、米国の工場でのスーパーマーケット方式の事例でした。
スーパーマーケットでは、客が必要な商品を棚から取り、棚が空になれば、店側は売れた分だけを補充します。今では小売店の当たり前の光景ですが、大野はこの視覚的に補充の必要性がわかる仕組みを工場の部品供給に応用できると直感しました。
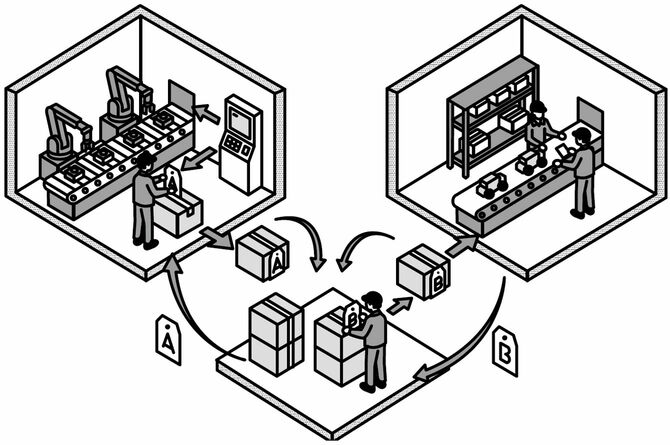
従来の生産方式は、前工程が計画通りに部品を作り、後工程に押し込む「プッシュ型」でした。しかしこれでは、後工程が必要としていない時でも部品が届き、仕掛品という在庫の山ができてしまいます。これは、スーパーの棚に商品があるにも関わらず、売れ行きを無視してバックヤードから商品を棚に補充するようなものです。
そこで大野は、後工程(買い物客)が必要な時に必要な分だけ前工程(商品棚)に取りに行き、前工程は取られた分だけを補充(商品補充)するという「プル型」の生産方式を導入しました。